НАЗНАЧЕНИЕ И ОБЛАСТЬ ПРИМЕНЕНИЯ
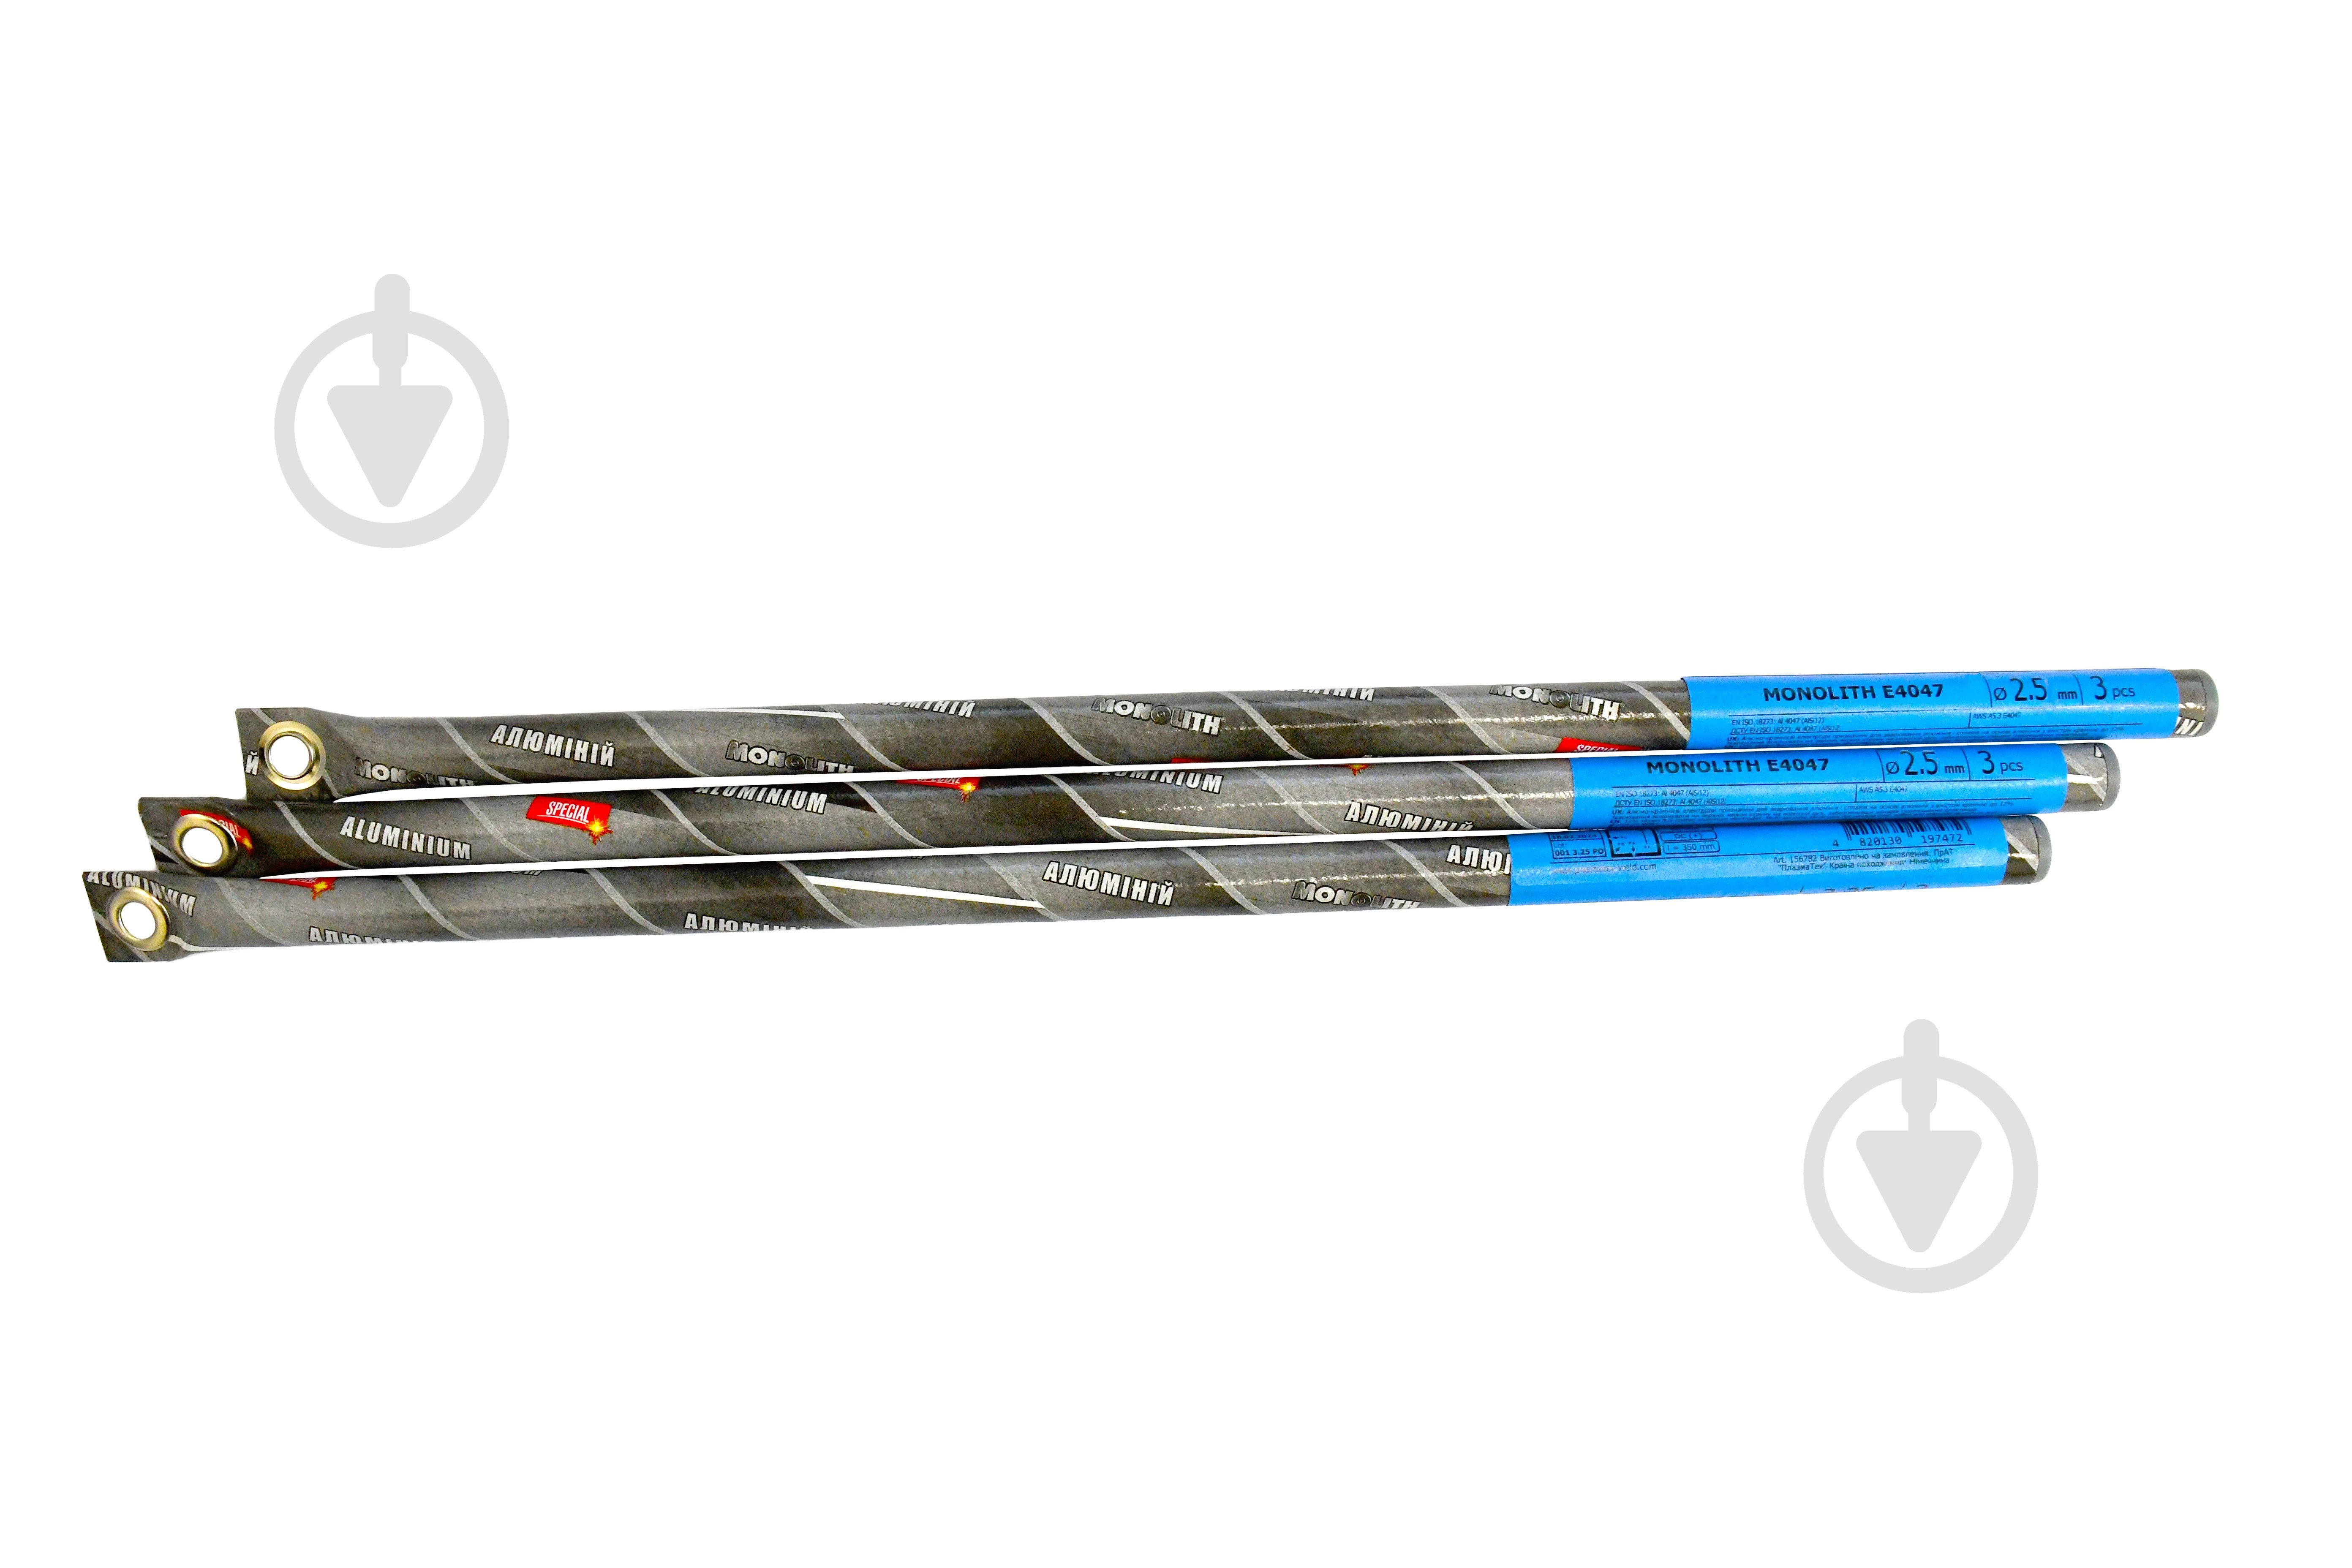
Алюмо-кремниевые электроды с содержанием кремния 12%. Универсальные электроды для сварки литого, прокатного и штампованного алюминия и алюминиевых сплавов. Предназначены для сварки алюминия и сплавов на основе типа: Al-Si, Al-Mg-Si, Al-Cu-Mg, Al-Zn-Mg. Типичное применение: грузовые трапы и платформы, оконные и дверные рамы, корпуса коробок передач, блоки цилиндров двигателей, электрические шины, электрические коробки переключателей и монтажные опоры.
УСЛОВИЯ ПРИМЕНЕНИЯ
- Очистить зону сварки от загрязнений и оксидной плёнки. Предварительно разогреть тяжёлые детали. При соединении толстого металла с тонкой деталью предварительно разогреть более тяжёлую деталь.
- Сварку проводить при высокой силе тока на короткой дуге, обеспечивая быстрое продвижение электрода. Уменьшать силу тока в процессе сварки по мере того, как основной металл поглощает тепло.
СВОЙСТВА
Покрытие, сформированное методом прессования, обеспечивает длительный срок службы и повышенную устойчивость к влаге.
Сварку проводить постоянным током обратной полярности (+ на электроде).
ХИМИЧЕСКИЙ СОСТАВ НАПЛАВЛЕННОГО МЕТАЛЛА, %
Согласно AWS A5.1 / типичные результаты
| C Углерод | Mn Марганец | Al Алюминий | Cu Медь |
| 11-13 | | Основа | |
ПРОКАЛИВАНИЕ ПЕРЕД СВАРКОЙ
Рекомендуется предварительное прокаливание в течение 1 часа при температуре 120 °C.
РЕЖИМЫ СВАРКИ
| Сила сварочного тока (А) для электродов диаметром, мм |
| 2,5 | 3,25 | 4,0 |
| 40 – 70 | 60 – 90 | 80 – 120 |
Сварку проводить постоянным током обратной полярности, “+” на электроде, с напряжением на дуге 23 – 27 В.
ПОЛОЖЕНИЯ ШВОВ ПРИ СВАРКЕ