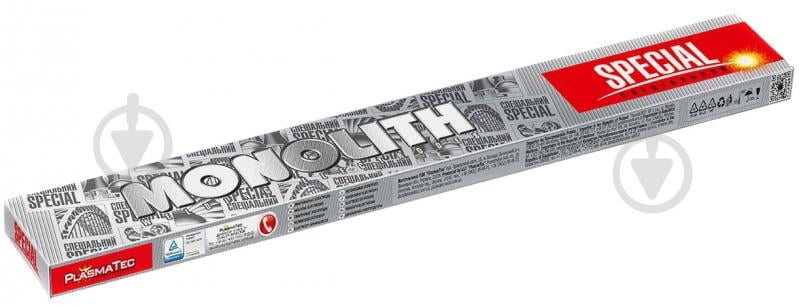
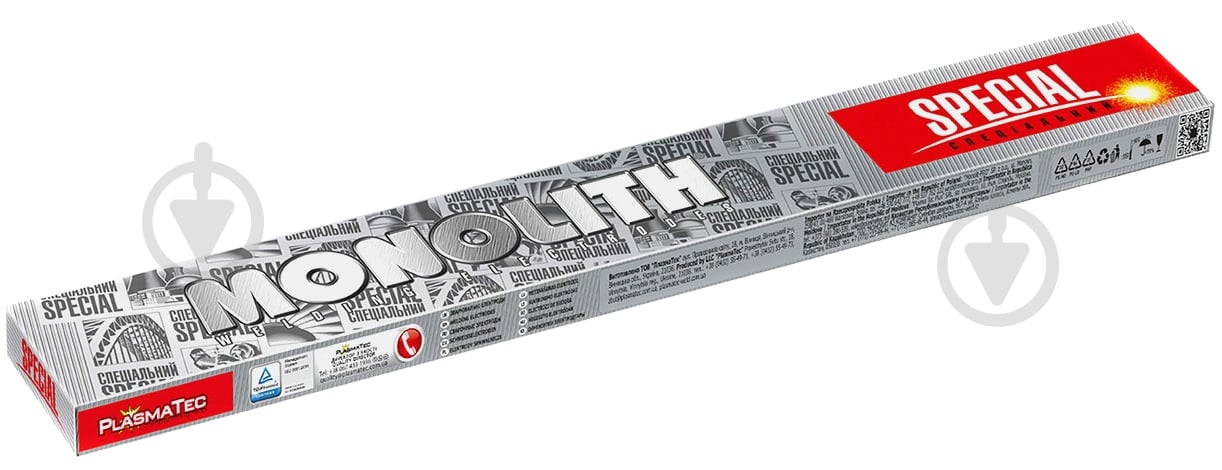
Электроды сварочные Monolith Т-590 4 мм 1 кг
- Основная информация
- Описание
- Характеристики
- Написать отзыв о товаре
- Наличие товара в магазинах (469)


- Диаметр:
- 4 мм
- Вид тока:
- для переменного тока (АС)
- Свариваемый материал:
- чугун
- углеродистая и низколегированная сталь
- нержавеющая сталь
- Вес:
- 1 кг
- Участвует в акции:
- Купуй товари українських виробників та отримуй Національний кешбек 10%
Электроды Т-590 предназначены для наплавки деталей, работающих в условиях преимущественно абразивного износа с минимальными ударными нагрузками. Используются для наплавки зубьев ковшей экскаваторов, ножей дорожных машин, лемехов плугов, дисков и лап культиваторов сельскохозяйственных машин, работающих без ударов, а также лезвий шнеков смесительных машин, лопаток дымососов, щек дробилок и т.п. Наплавленные электродами перечисленные детали обладают отличными износостойкими эксплуатационными характеристиками и показателями прочности.
Условия использования
- Перед наплавкой необходимо очистить свариваемую деталь от загрязнений, ржавчины, масла.
- Не рекомендуется (во избежание выкрашивания) выполнять наплавку стальных деталей более чем в 2 слоя, чугунных – в один слой.
- Для углеродистых низколегированных сталей предварительный слой можно наплавить электродами Монолит РЦ, АНО-36, для сталей легированных марганцем – электродами УОНИ 13/55 Плазма.
- Наличие холодных (закалочных) трещин не является дефектом, а показателем высокой твердости, ледебуритно-карбидной структуры наплавленного металла.
Специальные свойства
- Обеспечивают получение стойкого наплавленного слоя, обладающего высокой устойчивостью к истиранию различными твердыми частицами.
- Позволяют выполнять сварку чугунных изделий и заплавку дефектов литья стали 110Г13.
- Получение наплавленного металла с особой металлургической чистотой и низким содержанием водорода.
- Коэффициент наплавки: 0,20…0,22 г/А·мин.
- Расход электродов на 1 кг наплавленного металла: 1,4…1,8 кг.
Химический состав наплавленного металла, %
Согласно AWS A5.1 / типичные результаты
| C Углерод | Mn Марганец | Si Кремний | C Chromium | Ni Никель |
| 3,5 | 1,3 | 2,3 | 22,5 | 0,4 |
Прокаливание перед сваркой
- Допустимое содержание влаги в покрытии перед использованием не более 0,4%.
- В случае увлажнения покрытия электродов выше нормы – просушить в течение 60 мин при 250±20 °С.
Режимы сварки
| Сила сварочного тока (А) для электродов диаметром, мм | ||
| 3,0 | 4,0 | 5,0 |
| 100 – 140 | 130 – 180 | 170 – 220 |
Наплавку выполнять в нижнем и наклонном положениях на постоянном токе обратной полярности, «+» на электроде, с напряжением на дуге 23 – 27 В, узкими валиками или с небольшими колебаниями электрода. Также наплавку можно выполнять переменным током от трансформатора с напряжением холостого хода 70 В.
Положение швов при сварке

Характеристики Электроды сварочные Monolith Т-590 4 мм 1 кг
- Обмен и возврат:
- 14 дней со дня покупки
- Страна регистрации бренда:
- Украина
- Дополнительные характеристики:
- длина 450 мм
- Марка:
- Т-590
Основные характеристики Электроды сварочные Monolith Т-590 4 мм 1 кг
- Цена:
- 261 ₴/шт.
- Бренд:
- Monolith
- Диаметр:
- 4 мм
- Страна-производитель:
- Украина
Размеры и вес
- Вес:
- 1 кг
Дополнительная информация
- Вид тока:
- для переменного тока (АС)
- Свариваемый материал:
- чугун
- углеродистая и низколегированная сталь
- нержавеющая сталь
- Тип электрода:
- наплавочный
Габариты упаковки
Этот товар состоит из 1 упаковки- Упаковка №1 (ВхШхГ):
- 50x90x450 мм
- Вес упаковки №1:
- 1000 г
Написать отзыв о товаре
0
На этот товар еще не оставили отзыв, будьте первым!